日本語
 English
 日本語
 Español
 Deutsch
 عربى

短い答え: コールドシール接着剤は、圧力によって活性化される粘着コーティングであり、汎用の接着剤ではありません。これは圧力下でコーティングが互いに接着するときに機能するため、実際の決定は単に「コールドシールかヒートシール」ではなく、ベースウェブ、コーティングパターン、製品、および梱包ラインが圧力のみで安定したシールを保持できるかどうかによって決まります。
スナックバーの包装紙が高速で走っているところを想像してください。フィルムが印刷され、コールドシールがパターンで貼り付けられ、フィンシールはホットバーではなく圧力で閉じられます。コーティングの重量が変動したり、周囲の湿度が変化した場合、包装紙はロール上では完璧に見えても、継ぎ目で破損する可能性があります。そのため、コールドシール接着剤プロジェクトは通常、接着剤の名前だけではなく、仕様の規律によって成功または失敗します。
コールドシールは、熱に敏感な製品、薄膜、および追加の熱によってしわ、歪み、またはエネルギーコストが発生するラインに選択されることがよくあります。パッケージに強力な剥離可能なヒートシール、重度の汚染耐性、またはさまざまな表面への接着が必要な場合には、あまり適していません。
コンテンツ
コールドシール接着剤が包装ラインで実際に行うこと
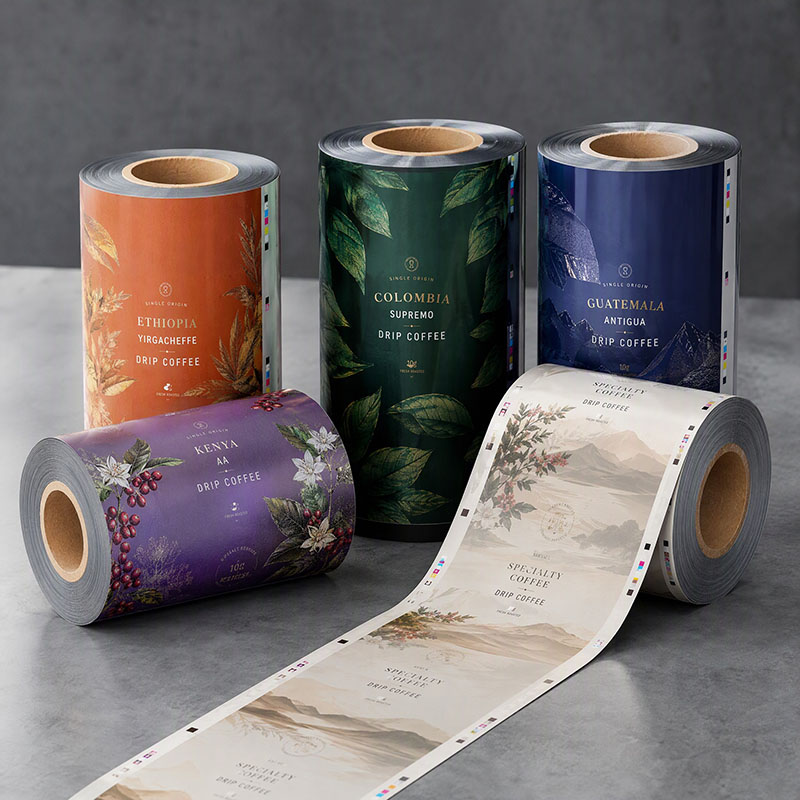
コールドシール接着剤は通常、パッケージを閉じたときに接触する領域にパターンで塗布されます。コーティングされた表面は圧力下で接合され、接着剤自体が接着します。ポリマーを溶かすためにホットシールジョーに依存しません。シール強度はコーティングの重量、ウェブ張力、圧力、滞留時間、およびコーティング表面の状態に依存するため、この区別は重要です。
凝集結合
コーティングは製品ではなく、コーティング自体に付着します。そのため、パターンの配置と登録はシールのデザインの一部です。
圧力ウィンドウ
圧力が低すぎるとシールが弱くなるか、部分的にシールされます。圧力が強すぎるとコーティングが圧迫され、ブロッキングやシワが発生する可能性があります。
基板のフィット感
OPP、PET、紙、金属化フィルム、および選択された PE 構造は異なる動作をします。コーティングはウェブおよび加工プロセスに適合する必要があります。
市販のコールドシール コーティングの多くは、1 桁前半から 1 桁半ばのグラム/平方メートルの乾燥範囲で塗布されますが、実行可能な範囲はサプライヤーによって異なります。コンバーターはシール強度を向上させるためにコートの重量を調整することがありますが、保管中にロールがブロックされてしまうことがわかります。したがって、実際の許容誤差は 1 つの数値ではありません。これは、実際のフィルム、印刷インク、包装機で実証された検証済みの範囲です。
- ラボでコーティングされたサンプルだけでなく、完成したロールのシール強度を確認します。
- 試行中の圧力、滞留時間、ライン速度、ウェブ張力を記録します。
- 仕様を承認する前に、予想される湿度と温度の下でサンプルをエージングしてください。
コールドシールとヒートシール: 実際の比較
どちらのシールが「優れている」かについて比較されることはほとんどありません。製品、ウェブ、ラインにどのシールがマッチするかです。ベーカリーの包装紙とレトルトパウチは両方とも強力な密閉を必要とするかもしれませんが、同じ密閉方法を必要とするわけではありません。
よくある間違いは、エネルギー使用量を削減できるという理由でコールドシールを承認し、その後、コーティングパターンがカットエッジに近すぎるか、フィルムが巻き戻し時にブロックしていることに気づくことです。ヒートシールには、シールスルー汚染やジョーマークなどの独自のリスクがありますが、通常、それらのリスクはライン上で確認するのが簡単です。コールドシールの問題は、多くの場合、ロールの保管または出荷後に発生します。
隠れた指標: ブロッキング、湿度、コート重量のドリフト
コールドシール接着剤は多くのシステムで水ベースであるため、湿度制御は背景の詳細ではありません。湿度が高いとロール上のコーティングがべたつく可能性があり、湿度が低いと柔軟性が低下する可能性があります。その結果、ブロッキング、ノイズの多い巻き戻し、またはあるシフトでは弱く、別のシフトでは強いシールが表示される可能性があります。以下のグラフは、コールドシール試験の適格加重の例であり、市場統計ではありません。
コートウェイトドリフトは見栄えの良いロールの中に隠れてしまう可能性があるため、特に高価です。コンバーターは、弱いシールを修正するためにコーティングを増やし、コアでブロッキングを作成する場合があります。より良いアプローチは、目標コート重量、管理下限値、および顧客の包装機を反映したロールリリーステストを定義することです。顧客が垂直の成形充填シールラインを稼働している場合は、平坦なラボ用プレスではなく、その形状でテストしてください。
コールドシールと印刷の相互作用にも注目してください。インクの塗布量、溶剤の保持力、スリップ添加剤が多いと、表面エネルギーと粘着性が変化する可能性があります。印刷されていないフィルム上に塗られたコーティングは、濃い色の印刷されたパネルやマットワニスの隣では失敗する可能性があります。そのため、トライアルでは白紙のストックではなく、本番印刷物を使用する必要があります。
コールドシール接着剤が最適な場所
コールドシールは、製品が熱に敏感な場合に最も快適で、パックは高速で製造され、シール領域はパターンコーティングできます。菓子やスナックの包装紙は、フィルムが薄い場合が多く、熱いジョーによって製品が損傷する可能性があるため、典型的な例です。ベースのウェブと製品に互換性がある場合、ベーカリー製品、医療用の紙またはフィルムのパック、冷凍食品サービスの製品、ペット用おやつの包装紙も候補になります。以下の円グラフは、軟包装サンプル ルームにある一般的なコールドシール ブリーフの計画図であり、総市場シェアに関する主張ではありません。
- 35% 菓子およびスナックの包装紙
- 20% パン屋と乾物
- 15% 医療および衛生パック
- 15% 冷凍食品と外食サービス
- 10% ペットのおやつや特産品
- 5% その他の産業用途または保護用途
小規模な発売をテストしているスナック ブランドの場合、商品フォーマットはコールドシール フロー ラップではなく、既成のパウチになる可能性があります。その場合、ベースフィルム、印刷方法、留め方は別途決定となります。 SC Shanghaiの鮮やかな色のデジタル印刷スナックバッグは、大規模なコールドシールラインの試験前の初期段階の市場テストをサポートできる低MOQフォーマットの一例です。
 鮮やかなカラーのデジタル印刷の低MOQスナックポーチ コールドシール ラインに拡張する前に、小バッチのカスタマイズと高解像度のグラフィックを備えた、初期の市場テスト用の低 MOQ デジタル印刷スナック パウチ。 製品を見る→
コールドシールは、バリアの役割ではなく、クロージャを変更します。冷凍食品には、低温、穴、湿気に耐えるベースウェブが依然として必要です。低温 PA/PE 熱成形フィルムは、パック形式でフローラップ フィルムではなく成形ウェブを使用する場合に関連する基準点となります。
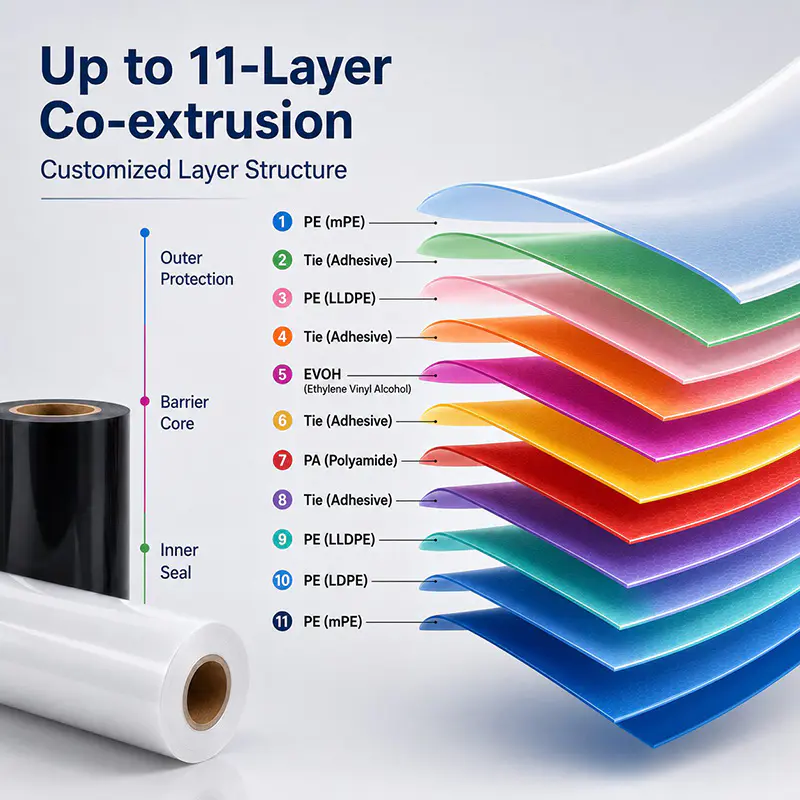 冷凍食品用低温PA/PE熱成形フィルム フォーマットがコールドシール フロー ラップではない場合、低温での柔軟性、耐穿刺性、信頼性の高いヒートシールが必要な冷凍パック用の成形ウェブ フィルム。 製品を見る→
選択パス: 概要から検証済みシールまで
コールドシール接着剤を評価する最も安価な方法は、一度限りの価格比較ではなく、4 段階の評価として扱うことです。 ROI のケースは、通常、ライン速度、エネルギー削減、パッケージ重量、スクラップによってもたらされますが、輸送中にシールが破損すると、これらの利益は消えてしまいます。
ステップ 1: パックを定義する
製品重量、流通温度、保存期間、開封力、シールが剥離可能か永続的かを指定します。
ステップ 2: ベースウェブを修正する
接着剤サンプルを比較する前に、バリア、剛性、印刷表面、コーティングの適合性を確認してください。
ステップ 3: 実稼働トライアルを実行する
意図した圧力、滞留、速度、パターンをテストします。密閉性が強い窓を塞がずに記録します。
ステップ 4: エージングとトランジットを検証する
現実的な湿度下でロールと完成したパックをエージングし、落下、圧縮、振動のチェックを実行します。
コールド シール プロジェクトでは、1 キログラムあたりの接着剤コストではなく、総コストを比較する必要があります。コーティングの損失、セットアップのスクラップ、ラインのダウンタイム、エネルギー、および故障したパレットのコストが含まれます。ラインで複数の製品が稼働している場合は、1 つのコーティングで範囲をカバーできるかどうか、または切り替えによって節約効果がなくなるかどうかを確認してください。
シールを保護するメンテナンスと適合性チェック
コールドシール接着剤は日常的なコントロールに貢献します。コーティングはサプライヤーが指定した温度範囲内で保管し、凍結を避け、先入れ先出し在庫を使用してください。印刷、コーティング、巻き取り時のコーティングエリアを清潔に保ち、湿度を管理します。冷却したロール上に放置したり、湿気の多い週末にさらしたコーティングは、月曜日の朝には異なる挙動を示す可能性があります。
- 各ロールの開始時と終了時にコート重量とパターン登録を確認します。
- 保管試験中のブロッキング、巻き戻し張力、シール強度を監視します。
- 圧力、滞留時間、ライン速度、周囲条件を記録します。
- 食品との接触に関するコンプライアンスと使用目的の移行ステータスを確認します。
- 医療用または滅菌バリアパックの場合、コーティングを採用する前に、該当する滅菌および検証要件を確認してください。
コンプライアンスは机上での実践だけではありません。接着剤は食品との接触または医療用途に合法である必要があり、完成したパックは老化後もバリアおよびシールの要求を満たしている必要があります。文書化された 品質管理ルーチン 受け入れられるコーティング、工程中のコーティング重量、および最終シールテストを結び付ける必要があります。このリンクがなければ、サプライヤーは証明書テストに合格しても、顧客のラインに不合格のロールを出荷できます。
仕様書に何を記載するか
使用可能なコールドシール接着剤の仕様には、ベースウェブとコーティングの重量範囲、パターンの位置、目標シール強度、許容ブロッキング限界、および老化条件を指定する必要があります。また、圧力、滞留、速度などの包装機のウィンドウも定義する必要があります。これらのアイテムが欠落している場合、購入者はシールを指定していません。彼らは化学物質を指定しているだけです。
コールドシールは、熱に敏感な高速フレキシブルパッケージングに強力に適合しますが、それはシステムの決定によるものです。製品とラインから始めて、生産材料の圧力のみのシールを証明し、湿度とコーティング重量を管理します。このアプローチは、パレットが倉庫から出た後に隠れたブロック問題を発見するよりもコストが低くなります。